Artykuł sponsorowany
Wał prosty czy spiralny w grubościówce — co zmienia przy twardym drewnie
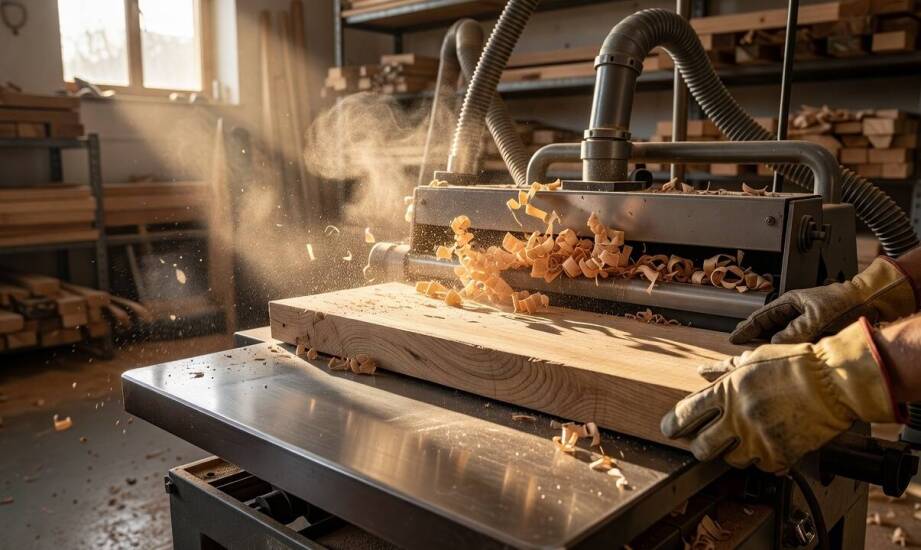
Mała stolarnia oczekuje od strugarki wyrówniarki i maszyny grubościowej równych wymiarów elementów, czystej powierzchni gotowej do montażu i minimalnych przestojów związanych z wymianą narzędzi skrawających. Praca z twardym drewnem, skomplikowaną w obróbce klejonką lub krótkimi, mocno zróżnicowanymi seriami sprawia, że te wymagania stają się wyzwaniem dla sprzętu opartego na klasycznym wale prostym. Utrzymanie idealnej gładkości i ścisłe trzymanie wymiaru na materiale takim jak dąb, jesion czy buk wymaga odpowiedniego podejścia do samej mechaniki skrawania. Prawidłowo skonfigurowane maszyny obróbkowe pozwalają zredukować czas poświęcany na uciążliwe i kosztowne szlifowanie wykańczające.
Przeczytaj również: Instalacje wodno-kanalizacyjne: co warto wiedzieć o ich projektowaniu i montażu?
Mechanika cięcia twardego drewna a konstrukcja wału
Tradycyjny wał prosty wykorzystuje długie noże ułożone równolegle do osi obrotu, co sprawia, że krawędź tnąca wchodzi w kontakt z obrabianym materiałem jednocześnie na całej swojej długości. Taka mechanika prowadzi do specyficznego, uderzeniowego charakteru skrawania, który generuje odczuwalne wibracje maszyny. Twarde gatunki drewna stawiają strugarce duży opór, co przy wale prostym nierzadko skutkuje powstawaniem poprzecznych śladów na powierzchni deski. Dodatkowym ryzykiem pozostaje możliwość głębokiego wyrywania włókien w okolicach sęków lub w miejscach o nieregularnym usłojeniu.
Przeczytaj również: Proces montażu rekuperacji – co warto wiedzieć przed instalacją?
Alternatywne rozwiązanie opiera się na zastosowaniu układu spiralnego, gdzie w miejsce długich ostrzy montuje się dziesiątki niewielkich płytek z węglika spiekanego. Rozmieszczenie ich po linii śrubowej pod odpowiednim kątem tworzy ciągłą linię cięcia, co fundamentalnie zmienia sposób pracy głowicy. Płytki wchodzą w strukturę drewna stopniowo, płynnie ścinając naddatek materiału, co zauważalnie zmniejsza opory skrawania. Przemysłowe grubościówki do drewna wyposażone w układ spiralny zyskują dużą przewagę podczas obróbki klejonki, gdzie poszczególne lamele mogą różnić się twardością. Zastosowanie ciągłego cięcia pod kątem chroni przed wyrywaniem drewna przy sękach, pozostawiając gładką powierzchnię.
Przeczytaj również: Nowoczesne wzornictwo grilli betonowych – co jest na czasie?
Zamiast powoływać się na arbitralne pomiary decybeli z pojedynczych warsztatów, specjaliści od akustyki wskazują na ogólny spadek ciśnienia akustycznego wynikający wprost ze zmiany mechaniki pracy. Brak jednoczesnego uderzenia całego noża o materiał sprawia, że maszyna działa odczuwalnie ciszej, poprawiając warunki w hali produkcyjnej. Węglik spiekany charakteryzuje się ponadto wyższą odpornością na tępienie, co wydłuża okresy między kolejnymi przestojami serwisowymi.
Stabilność maszyny i optymalizacja wyposażenia
Nawet najbardziej zaawansowany system tnący nie zrekompensuje braków w sztywności ramy i układzie podawania materiału. Obróbka twardych gatunków wymaga od maszyny stabilności, która utrzyma element w jednej płaszczyźnie względem wirującej głowicy. Solidna masa własna urządzenia bezpośrednio tłumi rezonans, co przekłada się na ostateczną jakość wykończenia. Zamiast skupiać się wyłącznie na typie głowicy, działy techniczne w zakładach drzewnych analizują zachowanie całego zespołu roboczego.
Decydujące znaczenie ma tutaj konfiguracja stołu oraz parametry napędu dopasowane do profilu zakładu. W praktyce odpowiedni zapas mocy silnika zapobiega zwalnianiu mechanizmu posuwu, gdy maszyna zbiera większy naddatek z twardej deski. Równie istotna dla utrzymania tolerancji wymiarowej jest masywna konstrukcja żeliwnego stołu roboczego, która bezpośrednio zapobiega uginaniu się elementów pod naciskiem walców ciągnących. Szerokość robocza maszyny oraz płynna regulacja prędkości przesuwania materiału pozwalają dostosować tempo pracy do specyfiki zlecenia, zapobiegając przypalaniu powierzchni.
Parki maszynowe w nowoczesnych stolarniach rzadko opierają się na sprzęcie kupionym w jednym momencie. Modernizację warsztatu wspierają bezpośredni dostawcy rozwiązań przemysłowych. Przedsiębiorstwo INTERPART Aleksander Tybora udostępnia sprzęt nowy oraz zweryfikowane maszyny z rynku wtórnego, co w połączeniu z opcjami leasingu ułatwia zachowanie płynności finansowej. Racjonalne zarządzanie budżetem pozwala zainwestować zaoszczędzone środki w wydajniejsze narzędzia skrawające lub mocniejsze systemy odciągu trocin, mające wpływ na czystość obróbki.
Ostateczna decyzja o konfiguracji maszyny obróbkowej sprowadza się do rzetelnej analizy wykorzystywanych materiałów. Jeśli stolarnia opiera produkcję w głównej mierze na gatunkach iglastych, sprzęt z tradycyjnymi wałami z powodzeniem obsłuży większość standardowych zamówień. Zupełnie inaczej wygląda sytuacja przy rosnącym udziale drewna twardego i produkcji opartej na precyzyjnej klejonce. Wtedy potrzeba minimalizacji nakładów na poprawki szlifierskie sprawia, że głowica spiralna osadzona w ciężkim korpusie staje się fundamentem powtarzalności wymiarowej.
Kategorie artykułów
Polecane artykuły

Obudowa do pilota bramy – jak wpływa na zasięg sygnału?

Dlaczego skład odpadów z drukarni i lakierni decyduje o wydajności odzysku rozpuszczalników

Jakie są kluczowe różnice między polietylenowymi etykietami a papierowymi?
